ご支援の概要
検査画像の確認候補と人の判定を残し、画像検査を使えるか確かめます。
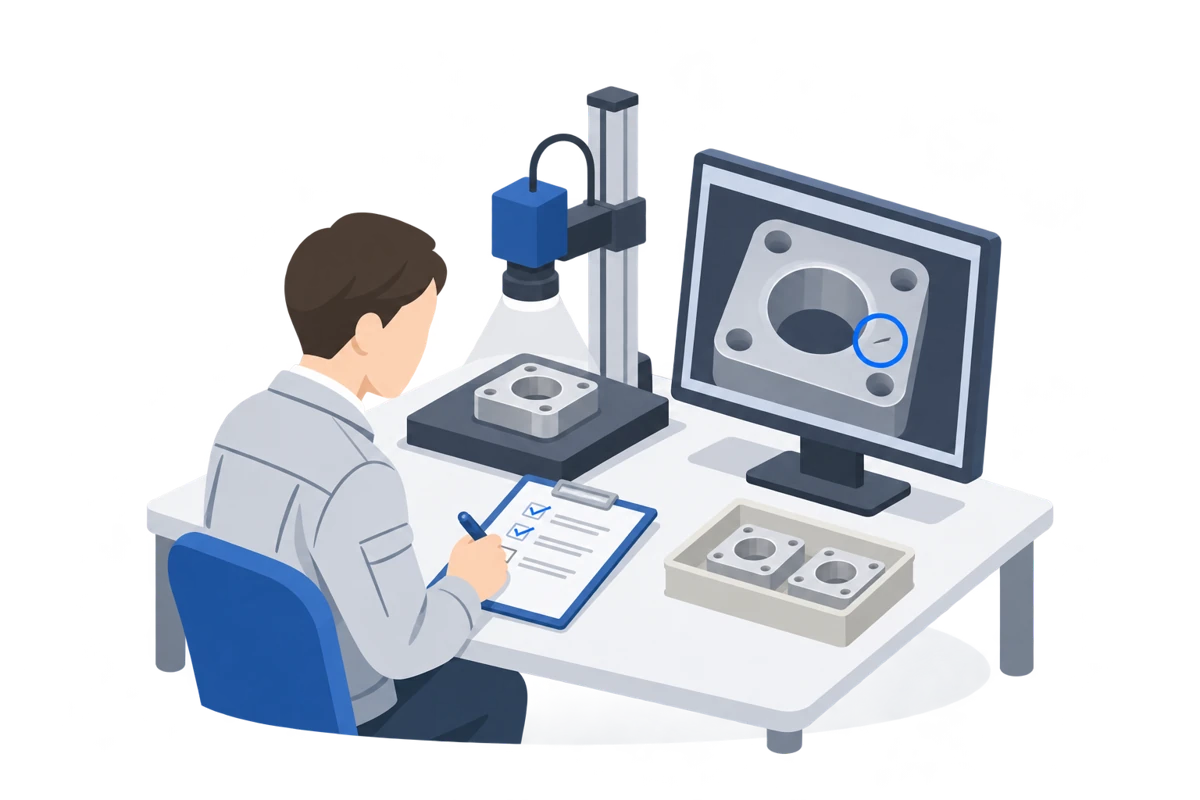
製造業の品質担当者が、検査画像の中で確認すべき箇所を見つける支援プランです。対象品種と欠陥を絞ってAIが候補を示し、原画像、良否基準、人の判定を対応させて、見逃しと過剰検出を分けて振り返ります。
タスケルは、良品・不良品の例と撮影条件を整理し、候補の表示、判定の記録、評価の画面を試作します。照明や対象を変えながら適否を検証し、品質担当が再確認して出荷可否を判断します。人の検査を外せると一律に約束する支援ではありません。
- 使う情報
- 対象品種の検査画像
- 支援でつくるもの
- 検査候補の表示・判定記録を試す仕組み
まず試す範囲と、受け取れるもの
- 対象を絞る例
- 1品種・固定した撮影条件・対象とする欠陥を限定
- 受け取れるもの
- 異常候補の表示と人の判定記録を残す検証用の試作
- この計画例の終了時点
- 見逃し/過剰検出/判定時間を評価し、現場で試す可否と追加条件をまとめる
以下は試作・評価の支援例です。本番システムへの接続や継続運用は、検証結果を見て支援範囲を合意します。
ご支援の流れ
- 01
検査と撮影条件を
決める 品種・欠陥・照明・撮影位置を絞る
- 02
評価用の画像を
そろえる 良品と不良品の画像を区別する
- 03
候補表示を試作
異常候補と人の判定を表示する
- 04
見逃しと過剰検出を評価
見逃しと過剰検出の件数を比べる
- 05
現場試行と
見直しを整える 現場試行の可否と追加条件をまとめる
よくあるお悩み
検査員ごとに判定が分かれ、良否の境界を共有しにくい
検査画像と判定結果が別々に残り、見逃しや過剰検出を振り返りにくい
画像検査を試したいが、照明や不良サンプルの準備が進まない
支援後の業務フロー
工程の内訳と分岐・訂正を文章で読む
- 検査担当対象品と撮影条件を確認
品種・照明・カメラ位置をそろえる。
- 検査担当対象品と撮影条件を確認
品種・照明・カメラ位置をそろえる。
次の工程へ渡すもの:対象品・撮影条件
- 検査担当対象品と撮影条件を確認
- 検査画像の確認支援システム検査画像を取り込む
画像と品番・ロットの対応を保持する。
- システムの自動処理検査画像を取り込む
画像と品番・ロットの対応を保持する。
- 分岐:撮影不良・照明の違い
検査担当:撮影条件を整えて撮り直す。不鮮明な画像を良品判定に回さない。
条件を確認して再撮影。「対象品と撮影条件を確認」へ進みます。
次の工程へ渡すもの:検査画像
- システムの自動処理検査画像を取り込む
- 検査画像の確認支援システム異常候補と確認の優先順を示す
画像から候補箇所を抽出し、確認順を付ける。
- AI異常の候補箇所を抽出
検証用の基準画像・学習結果と比較する。
- システムの自動処理確認の優先順位を付ける
位置・画像・スコアを一覧で示す。
次の工程へ渡すもの:異常候補と確認の優先順
- AI異常の候補箇所を抽出
- 検査担当実物・原画像で良否を判定
AI候補を見ながら、規定の基準で確認する。
- 検査担当実物・原画像で良否を判定
AI候補を見ながら、規定の基準で確認する。
- 分岐:判定が難しい
品質責任者:追加検査・再判定を行う。判定できないものは保留して確認する。
決定した判定を記録。「判定と画像を記録する」へ進みます。
次の工程へ渡すもの:人が判定した良否・理由
- 検査担当実物・原画像で良否を判定
- 検査画像の確認支援システム判定と画像を記録する
良否・保留・理由をロットに対応させる。
- システムの自動処理判定と画像を記録する
良否・保留・理由をロットに対応させる。
次の工程へ渡すもの:判定記録と原画像
- システムの自動処理判定と画像を記録する
- 品質責任者見逃し・過剰検出を見直す
傾向を調べ、検証条件や基準を改善する。
- 品質責任者見逃し・過剰検出を見直す
傾向を調べ、検証条件や基準を改善する。
- 品質責任者見逃し・過剰検出を見直す
- 入力・参照する情報
- 対象品種の検査画像、良品・不良品の評価例、良否基準・撮影条件
- 作業後に残るもの
- 検査画像の候補表示と確認記録
見込める効果の例
検査負担と見逃しを減らす
判定時間・見逃し件数・過剰検出件数
単位:秒・件検査条件を振り返りやすく
AIの候補と人の判定を画像ごとに残し、品種や照明を変えた際も評価できます。
想定される変化の例です。効果は業務の条件によって異なります。
成果物のイメージ
画面・データの操作イメージ
候補が表示された画像に対し、品質担当が確認することと評価記録を編集する架空例。画像判定・見逃し計測・良否や出荷可否の判断は行わない。
検査候補への確認依頼を編集
架空データの操作サンプルです。入力は外部へ送信・保存されません。AI処理や実際の申請は行いません。
検査画像と候補
候補 A
表面の線状跡
対象画像の条件
架空の評価画像。Q-001は表面に線状跡があり、候補出力にもその箇所が現れる。Q-002は撮影時の強い反射があり、良否を判断しにくい。別の評価用画像には不良の正解ラベルがあるが、候補が出ていない。これらを含め、品質担当が原画像・良否基準と照合して見逃しや過剰検出を記録する。
- 画像の説明例。良否・出荷可否は品質担当が判定する。
- 参照する資料:良品・不良品の評価例
- 参照する資料:良否基準・撮影条件
人の判定記録
| 対象画像 | AIが示す候補 | 人の判定 |
|---|---|---|
| 画像Q-001 | 表面の線状跡 | 品質担当の確認前 |
| 画像Q-002 | 反射が強く判読困難 | 再撮影の要否を確認 |
| 評価用の不良画像 | 候補に出ない画像も含めて点検 | 見逃しを計測。出荷判断は責任者 |
検証する項目
見逃し
不良品を見つけられなかった件数
過剰検出
良品を確認候補とした件数
判定の時間
人が確認・判定する時間
条件の違い
照明・品種・撮影位置での変化
検査画像の候補表示と確認記録
| 対象画像 | AIが示す候補 | 人の判定 |
|---|---|---|
| 画像Q-001 | 表面の線状跡 | 品質担当の確認前 |
| 画像Q-002 | 反射が強く判読困難 | 再撮影の要否を確認 |
| 評価用の不良画像 | 候補に出ない画像も含めて点検 | 見逃しを計測。出荷判断は責任者 |
- AIの候補は固定の表示例。人の判定欄は記録のサンプル編集で、検査実行や出荷承認を意味しない。
その他の成果物
- 欠陥・良否・撮影条件の基準表
- 品種・条件別の検査評価表
- 検査運用・変更時の評価手順
ご支援のスケジュール例
全12週間の計画例対象範囲の確認から、試作・評価・引き継ぎまで
図は横にスクロールして確認できます。
- 01
検査と撮影条件を
決める 1–2週目
対象品種、欠陥、良否基準、カメラや照明の条件を品質担当と定義します。
想定成果物欠陥・良否・撮影条件の基準表
- 02
評価用の画像を
そろえる 3–4週目
良品・不良品、判定が難しい画像を収集し、学習用と評価用の画像を分けます。
想定成果物分類した画像データ・判定記録
- 03
候補表示を試作
5–7週目
対象画像に異常の候補を示し、品質担当の判定と記録を残す画面をつくります。
想定成果物検査候補の表示・判定記録の試作
- 04
見逃しと過剰検出を評価
8–10週目
評価用画像と条件を変えた画像で、見逃し・過剰検出と人の判定負荷を確かめます。
想定成果物品種・条件別の検査評価表
- 05
現場試行と
見直しを整える 11–12週目
品質責任者の最終判定、画像や条件の更新、追加品種の評価手順を引き継ぎます。
想定成果物検査運用・変更時の評価手順
期間と並行作業は計画例です。対象業務・データ・連携先に合わせて調整します。
参考情報
公開情報をもとにした参考例です。各項目を開くと、参考にした内容と、この支援に取り入れる点を確認できます。
株式会社フツパー|金井重要工業:不織布の外観検査システム導入事例
金井重要工業:不織布の外観検査システム導入事例
- 参考情報の内容
- 不織布の目視検査では検査員の熟練度や疲労、内部異物の検出が課題でした。反射光と透過光を組み合わせる提案を受け、学習データの作成から照明調整、運用まで共同で進めた過程が紹介されています。
- このプランに取り入れる点
- AIモデルだけを先に選ばず、欠陥と撮影条件、正解データを現場とそろえる進め方を採用します。対象を絞った検証から、人の再確認とデータ改善を続ける条件を設計します。
- 適用時に確認すること
- 不織布向けの専用光学系を含む事例です。一般的な写真整理や汎用AIで、同等の微細欠陥・内部異物検知を実現できるとは扱いません。
確認日:2026-11-05 / 公開日:2026-04-23
株式会社フツパー|メキキバイト:外観検査自動化AI
メキキバイト:外観検査自動化AI
- 参考情報の内容
- カメラ・照明の光学設計、搬送ラインや排除機構との連携、データ収集から運用までを支援するサービスです。検査結果の管理・可視化とAIの再学習、品種追加や検査項目変更への対応も説明しています。
- このプランに取り入れる点
- 検査の導入には撮像、現場連携、運用後の再学習まで必要という範囲の捉え方を参考にします。タスケルの構想は画像・基準の整理と確認支援から始め、専門連携の要否を判断します。
- 適用時に確認すること
- 専業企業の提供範囲であり、タスケルが光学設計や排除装置を内製提供する根拠ではありません。実装体制と品質条件は個別に定めます。
確認日:2026-11-05